Prekast fabrikasında kalıp seçimi, elemanın şeklinden çok üretim senaryosundan çıkar. Aynı kirişi üç farklı kalıp tipiyle üretmek mümkündür; hangisinin doğru olduğu günlük üretim adedine, yüzey beklentisine ve sahadaki vinç–buhar altyapısına bağlıdır.
Karar için gereken beş girdi
- Günlük / yıllık üretim adedi — kalıbın kaç çevrim yapacağı
- Eleman kesiti ve boyu — yük ve kalıp uzunluğu
- Yüzey beklentisi — brüt beton mu, sıvanacak mı
- Kür yöntemi — doğal, buhar ya da örtülü
- Fabrika yerleşimi — sabit hat mı, serbest saha mı, vinç kapasitesi ne
Bu beşi netleşmeden kalıp tipi konuşmak erken olur.
Eleman tipine göre yaygın çözümler
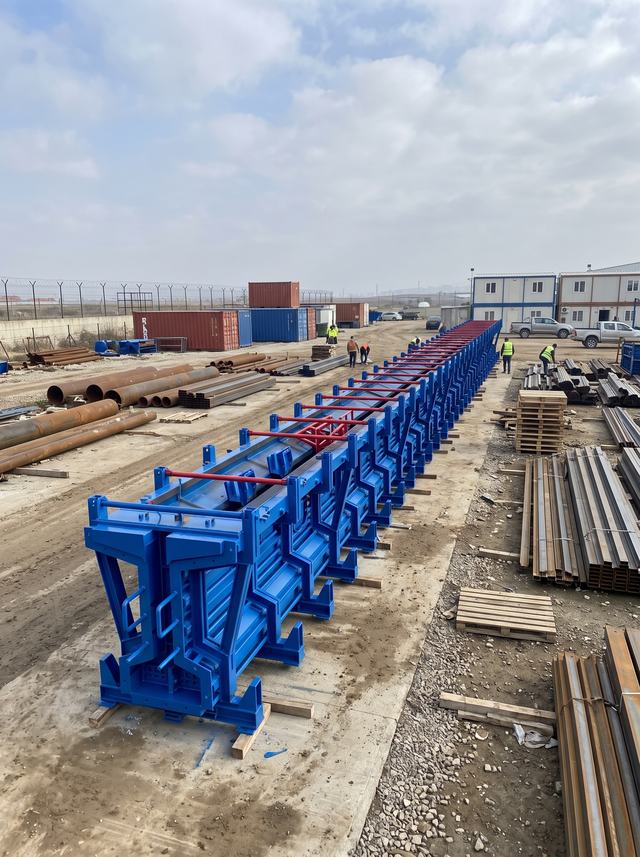
Kiriş kalıbı
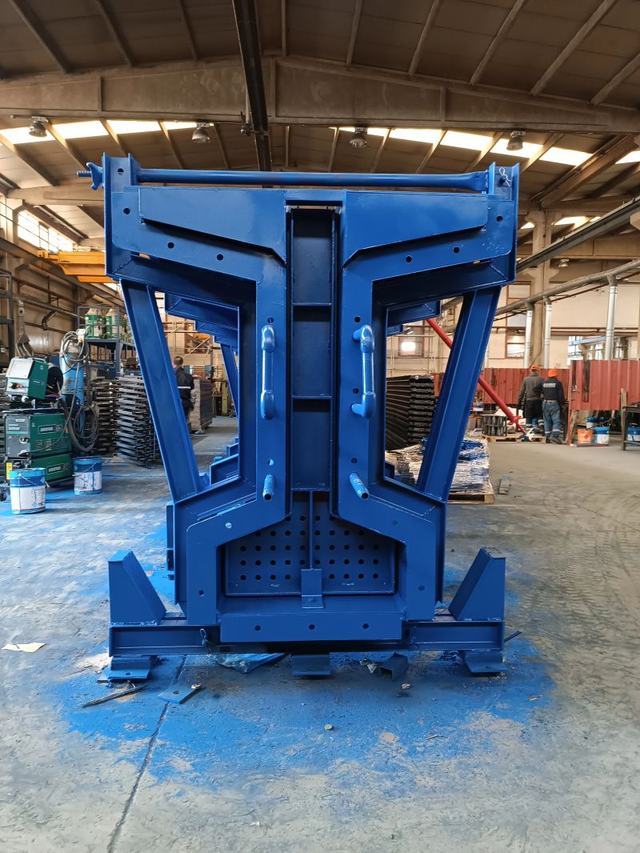
Dikdörtgen, I, L ve LT kesitli kirişlerde yan panelleri menteşeli, tabanı sabit kalıp standarttır. Yan panel dışa yatırıldığında eleman doğrudan vinçle alınır; kalıbın kendisi hiç sökülmez. Kesit değişkenliği varsa yan panel ara parçalarla genişletilebilir hâle getirilir.
- I kiriş — tabanda ve üst başlıkta kalıp, gövdede boşluk veren iç kalıp
- L kiriş — kenar aks kirişi; tek tarafta çıkıntılı taban
- LT kiriş — çift çıkıntılı; döşeme oturma yüzeyi kalıpta hassas tutulur
Kolon kalıbı
Kolonlar genellikle yatar kalıpta üretilir: dört yüzden üçü kalıp, bir yüzü serbest. Konsol ve soket detayları kalıba sökülebilir parça olarak eklenir. Konsol konumu projeye göre değişiyorsa taban boyunca ayarlanabilir konsol kutuları konur; aynı kalıp farklı kolon tiplerini üretir.
Döşeme ve duvar paneli kalıbı
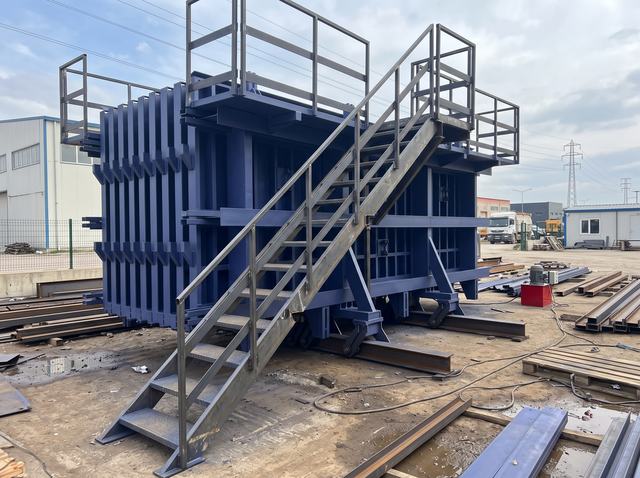
Düz yüzeyli elemanlar için iki yol var:
| Masa (tilting table) | Batarya kalıbı | |
|---|---|---|
| Yerleşim | Yatay, geniş alan | Düşey, dar alan |
| Birim alan | Çok yer kaplar | Aynı alanda 6–12 kat üretim |
| Yüzey | Tek yüz pürüzsüz | İki yüz de pürüzsüz |
| Kür | Masa altı ısıtma | Panel arası buhar — hızlı |
| Yatırım | Daha düşük | Daha yüksek |
Yüksek adetli, iki yüzü de düzgün panel üretiliyorsa batarya kalıbı alanı en verimli kullanan çözümdür.
Saha elemanları
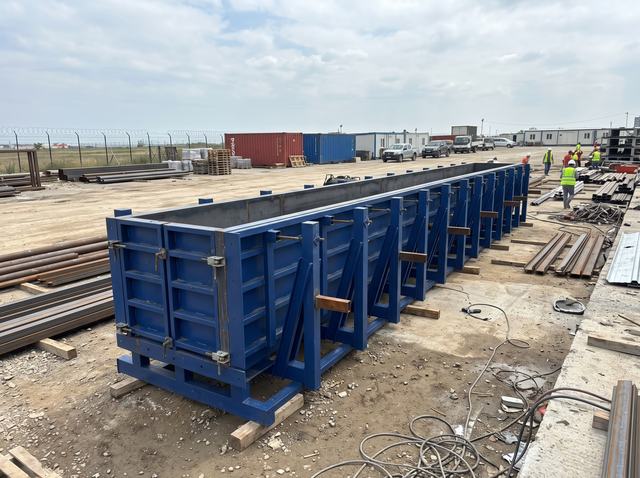
Menfez, bariyer, bordür, mazgal, kanalet, travers gibi elemanlarda belirleyici olan çevrim hızıdır. Bu kalıplar genellikle:
- Dış kalıp + iç çekirdek biçiminde çalışır
- Sökümü kolaylaştırmak için hafif konik yapılır (0,5°–2°)
- Kaldırma kancaları ve kaldırma noktaları kalıpta sabit tutulur
Tetrapod ve özel geometri
Üç boyutlu, simetrik olmayan elemanlarda kalıp parçalı tasarlanır; her parça kendi kilidiyle ayrılır. Burada kritik olan parçaların her çevrimde aynı yere oturmasıdır: aksi hâlde eleman ölçüsü kayar.
Tekrar sayısı ve kalıp ekonomisi
Kabaca üç bant vardır:
- 500 çevrim altı — hafif çelik kesit, basit söküm, kabul edilebilir maliyet
- 500–2.000 çevrim — güçlendirilmiş panel, aşınma yüzeylerinde kalınlaştırma, menteşe ve kilitlerde bakım parçası
- 2.000 çevrim üstü — değiştirilebilir temas yüzeyi, yüksek dayanımlı çelik, yedek parça listesi
Kalıp ömrü boyunca birim maliyet hesaplanırken kalıp fiyatı değil, çevrim başına maliyet bakılmalıdır. Bir kez daha ucuz alınan kalıp 300. dökümde yüzey verdiğinde tasarruf kaybolur.
Yüzey kalitesi için kalıpta yapılanlar
- Temas yüzeyi sacının düzlüğü — kaynak çekmesini azaltmak için panel, kaynak sonrası düzeltilir
- Ek yerlerinin sızdırmazlığı — beton sızması hem yüzeyde iz hem kalıpta birikme yapar
- Köşe pah ve radüsleri — keskin köşe hem kalıbı yorar hem elemanı kırılgan yapar
- Vibratör bağlantı noktaları — kalıba sabitlenen vibratör noktaları hesapla belirlenir, rastgele kaynatılmaz
Fabrikaya göre kalıp mı, kalıba göre fabrika mı
Yeni kurulan fabrikalarda doğru sıra şudur: önce ürün, sonra hat, sonra kalıp. Elemanın adedi ve boyu belli olduğunda hat düzeni çıkar; hat düzeni belli olduğunda kalıbın nereye oturacağı, vinçle nereden kaldırılacağı ve buhar hattının nereye geleceği bilinir. Kalıp bu bilgiyle tasarlanırsa fabrikada yer ve zaman kaybı olmaz.
Özetle
Prekast kalıp seçiminde eleman kesiti sadece başlangıçtır. Üretim adedi, yüzey beklentisi ve fabrika yerleşimi bilindiğinde doğru kalıp tipi kendiliğinden belirir. Bu bilgiler elinizde yoksa ilk adım kalıp değil, üretim senaryosunu çıkarmaktır.
BU YAZIDA GEÇEN ÜRÜN GRUPLARI
Projenize uygun kalıp kurgusunu birlikte çıkaralım.
TEKLİF İSTE