Beton yüzeyindeki kusurların çoğu betondan değil, kalıp ve uygulamadan kaynaklanır. Aşağıda sahada en sık görülen kusurlar, sebepleri ve hangi tarafta düzeltileceği var.
Gözenek (blowhole)
Yüzeydeki 2–15 mm çaplı yuvarlak boşluklar.
Sebebi: Kalıp yüzeyine yapışan hava kabarcıkları çıkamıyor.
Çözüm
- Kalıp yağını az ve eşit uygula; fazla yağ kabarcığı tutar
- Döküm katmanını 40–50 cm'de tut, her katmanı vibre et
- Vibratörü dik daldır, yavaş çek; kalıba dayama
- Düşey ve eğimli yüzeylerde daha uzun vibrasyon gerekir
- Çok akıcı olmayan kıvamda gözenek artar; kıvamı dökümle uyumla
Renk farkı / alacalanma
Aynı elemanın farklı bölgelerinde açık–koyu lekeler.
Sebebi: Kalıp yüzeyinin emiciliği ya da sıcaklığı her yerde aynı değil; yağ eşit dağılmamış; farklı parti beton kullanılmış.
Çözüm
- Tüm yüzeyde aynı kalıp malzemesi; çelik ile ahşabı aynı elemanda karıştırma
- Yağı püskürt, bezle sil — ıslak parlaklık kalmasın
- Paslı bölgeleri temizle; pas betona renk verir
- Aynı elemanda tek beton partisi kullan
- Kür koşullarını her yüzde eşitle
Kum yuvası (honeycomb)
Agrega görünen, çimento harcı gelmemiş boşluklu bölgeler.
Sebebi: Beton sıkıştırılmamış ya da kalıptan çimento şerbeti sızmış.
Çözüm
- Ek yerlerini sızdırmaz hâle getir; conta ve sıkı kilit
- Donatı sıklaşan bölgelerde agrega boyutunu düşür
- Vibrasyonu donatı yoğun bölgede artır
- Serbest düşme yüksekliğini 1,5 m'nin altında tut; hortum/boru kullan
Çapak ve kademe
Panel eklerinde çıkıntı ya da basamak izi.
Sebebi: Panel ek yerleri hizasız; menteşe pimi boşluk yapmış; kilit tam kapanmamış.
Çözüm
- Pimlerde 1 mm'den fazla boşluk varsa değiştir, kaynakla doldurma
- Her dökümden önce kilitlerin tam kapandığını kontrol et
- Panel düzlüğünü 100–150 dökümde bir mastarla ölç
Dalga / şişme
Yüzeyde yaygın ve düzenli bombelik.
Sebebi: Taze beton basıncı hesabın üzerinde; gergi aralığı açılmış; panel kesiti yetersiz.
Çözüm
- Döküm hızını hesaplandığı değerde tut
- Gergi sırası atlama — bir sıra eksik gergi momenti iki katına çıkarır
- Soğuk havada priz geciktiği için aynı hız daha yüksek basınç demektir; hızı düşür
- Yaygın şişmede panel güçlendirilmeli; bu bir uygulama değil tasarım sorunudur
Pas izi
Yüzeyde kahverengi akıntı.
Sebebi: Kalıp temas yüzeyinde pas, bağ teli ucu ya da yüzeye çok yakın donatı.
Çözüm
- Kalıbı kuru sakla, temas yüzeyini ince yağ filmiyle koru
- Bağ teli uçlarını içe kıvır
- Paspayını doğru ver ve paspayı takozlarını yeterli sayıda kullan
Toz atma (dusting)
Yüzey eli pudralıyor.
Sebebi: Fazla kalıp yağı; yüzeyde su birikmesi; erken kuruma.
Çözüm
- Yağ tüketimi 20–40 m²/litre aralığında olmalı; 10 m²/litre çıkıyorsa fazla kullanılıyor
- Kür süresini kısaltma, yüzeyi erken açma
Çatlak
Plastik rötre çatlağı — döküm sonrası ilk saatlerde, rüzgâr ve sıcakta. Yüzeyi örtüp kürü hemen başlat.
Termal çatlak — kalın kesitte iç–dış sıcaklık farkı. Buharlı kürde ısıtma ve soğutma hızını sınırla.
Söküm çatlağı — erken ya da zorlamalı söküm. Söküm dayanımına ulaşmadan kalıbı zorlama; krikolarla kademeli ayır.
Hızlı tanı tablosu
| Gördüğün | İlk bakılacak yer |
|---|---|
| Yuvarlak gözenek | Kalıp yağı miktarı, vibrasyon |
| Alacalı renk | Yağ dağılımı, pas, beton partisi |
| Agrega görünen boşluk | Ek yeri sızdırmazlığı, sıkıştırma |
| Ek yerinde kademe | Menteşe pimi, kilit |
| Yaygın bombe | Döküm hızı, gergi aralığı |
| Kahverengi akıntı | Kalıpta pas, bağ teli, paspayı |
| Toz atma | Fazla yağ, erken kuruma |
Özetle
Yüzey kusurlarının büyük kısmı kalıp bakımı, yağ miktarı ve döküm disiplini ile çözülür. Yaygın şişme ve tekrar eden kademe ise uygulama değil tasarım ve bakım sorunudur; orada kalıba müdahale gerekir.
BU YAZIDA GEÇEN ÜRÜN GRUPLARI
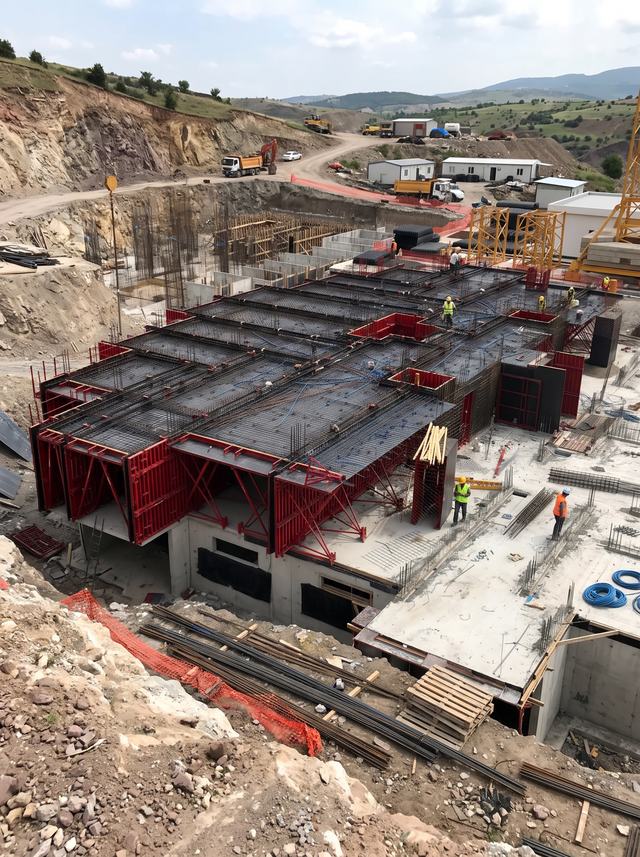
BİNA TÜNEL KALIBI
Perde duvar ve döşemeyi tek operasyonda döken yarım tünel formunda çelik kalıp sistemi.
İNCELE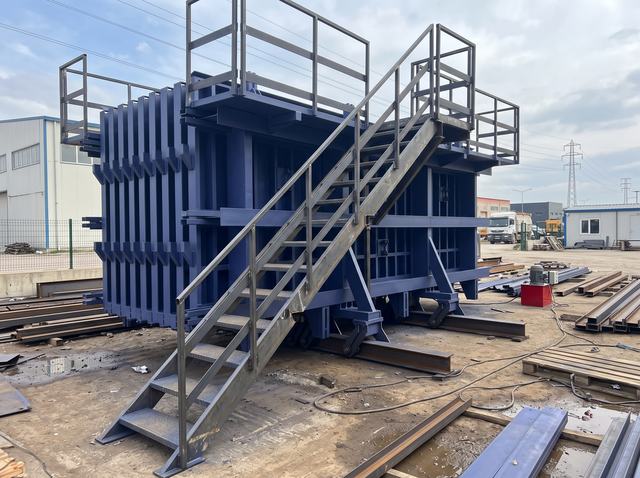
BATARYA KALIBI
Düşey konumda, çok gözlü üretim yapan duvar paneli kalıp sistemi.
İNCELE DUVAR PANELİ KALIBIDUVAR PANELİ KALIBI
Cephe ve bölme duvar panelleri için yatay üretim kalıbı.
İNCELEProjenize uygun kalıp kurgusunu birlikte çıkaralım.
TEKLİF İSTE